Контрольная сборка мостовых металлоконструкций нужна, чтобы до отгрузки проверить, как изготовленные элементы соединяются между собой и соответствует ли собранная конструкция рабочим чертежам. На заводе можно заранее обнаружить несовпадение отверстий, отклонение геометрии или ошибку в расположении стыка. Исправлять такие несоответствия на монтажной площадке обычно сложнее: там ограничены доступ, время и возможности обработки металла.
Для заказчика результат проверки должен быть понятен по документам: какие элементы участвовали в сборке, что измерили, какие замечания выявили и как их закрыли. Фотография собранного пролёта полезна как дополнение, но для оценки геометрии нужны результаты измерений и привязка к чертежам.
Что проверяют контрольной сборкой
Отдельная балка может соответствовать своему чертежу, а при соединении с соседней секцией обнаружится смещение монтажного узла. Поэтому проверка каждого изделия и проверка собираемости решают разные задачи. При контрольной сборке оценивают взаимное положение элементов, монтажные сопряжения и геометрию конструкции в предусмотренной схеме.
При изготовлении металлических пролётных строений это особенно важно для главных балок, ферм, поперечных связей и монтажных стыков. Состав проверяемого фрагмента выбирают так, чтобы он представлял нужные узлы и технологическую оснастку, а не только самые простые элементы заказа.
Контрольная сборка не во всех случаях означает сборку всего моста целиком. Полная проверка конструкции, проверка отдельного блока и проверка повторяющихся сопряжений могут иметь разный объём. Его устанавливают по рабочей документации и применимым требованиям к изготовлению.
Когда согласовывают объём проверки
Условия контрольной сборки стоит согласовать до запуска заказа в производство. Это позволяет предусмотреть место на сборочной площадке, средства измерений, участие принимающих сторон и время на устранение замечаний. В договоре или техническом задании полезно обозначить состав проверяемой конструкции и документы, которыми подтверждается результат.
Для индивидуального пролёта учитывают особенности его геометрии и стыков. Для повторяющихся изделий важны однотипность элементов, применяемые кондукторы и программы станков с числовым программным управлением, сокращённо ЧПУ. Изменение заводской технологии может потребовать пересмотра принятой схемы проверки.
Стандарт организации 012-2024 «Конструкции стальные мостов. Заводское изготовление» отдельно рассматривает контрольную сборку и её приёмку. При подготовке заказа нужно установить, какие документы и редакции приняты для конкретной поставки. Периодичность сборок и допуски из старого стандарта нельзя автоматически переносить в новый проект.
Какие исходные данные нужны заводу
Основой служат чертежи КМ, то есть металлических конструкций, и КМД, то есть деталировочные чертежи металлических конструкций. По ним определяют положение узлов, размеры, исполнение стыков и марки элементов. Все участники должны работать по согласованным версиям документов.
· Сборочная или монтажно-маркировочная схема с обозначениями участвующих элементов.
· Проектные размеры и координаты точек, по которым проверяют геометрию.
· Требования к монтажным отверстиям, стыкам, опорным поверхностям и строительному подъёму.
· Программа проверки с объёмом измерений, средствами контроля и порядком оформления результата.
Отправочная марка — это изготовленный элемент или сборочная единица с обозначением для поставки и монтажа. По этому обозначению должны сопоставляться чертёж, сам элемент и запись в ведомости проверки. Если в заказ внесено изменение, важно установить, какие марки оно затрагивает и требуется ли повторное измерение сопряжения.
Геометрия и монтажные сопряжения
Измерения выполняют от заранее принятых баз. Проверяют длины, положение осей, расстояния между узлами, прямолинейность и другие параметры, предусмотренные программой. Для прямоугольного фрагмента сравнение диагоналей помогает выявить перекос, но оценивать его нужно вместе с остальными проектными размерами.
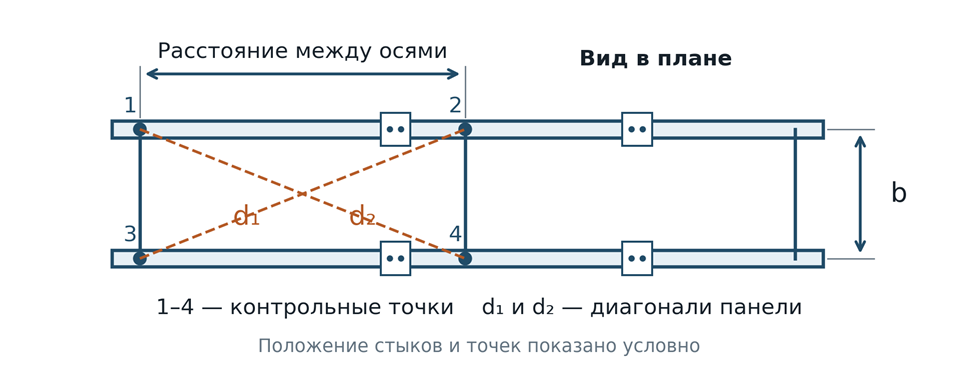
Схема 1. Пример контрольных размеров фрагмента в плане. Оси, точки и состав измерений назначают по рабочим чертежам; схема не задаёт допусков.
Строительный подъём — предусмотренное проектом очертание балки или фермы, которое учитывают при изготовлении и сборке. Проверяющий сопоставляет фактические отметки с проектными ординатами в заданных точках. Требование «сделать всё строго горизонтально» здесь может оказаться ошибочным.
Объект проверки | Что сопоставляют с проектом | Какую проблему выявляют |
|---|---|---|
Общая геометрия | Длины, оси, расстояния между узлами и диагонали | Перекос или накопление отклонений |
Строительный подъём | Отметки характерных точек балки или фермы | Несоответствие проектному очертанию |
Монтажные отверстия | Диаметры, положение и совпадение групп отверстий | Невозможность собрать предусмотренный стык |
Опорные и контактные поверхности | Взаимное положение и условия примыкания | Несоответствие проектному сопряжению |
Монтажные сварные стыки | Подготовку кромок и геометрию соединения, если такой стык предусмотрен | Недостаточный доступ или неправильную подготовку к сварке |
Связи и поперечные элементы | Расположение узлов и сопряжение с главными элементами | Ошибка в комплектовании или ориентации деталей |
Проверка совпадения отверстий не сводится к тому, удалось ли вставить один болт. Применяют предусмотренные программой калибры, пробки и временный крепёж, оценивают нужные группы отверстий. Состав такого крепежа и критерии приёмки принимают по документации на конструкцию.
Как проходит физическая контрольная сборка
Сначала готовят стеллажи, опорные устройства и измерительную базу. Положение конструкции на площадке должно соответствовать принятой схеме проверки. Подъём и закрепление элементов выполняют по разработанной технологии, с учётом массы и устойчивости собираемого фрагмента.
1. Идентифицируют марки и проверяют комплектность выбранного фрагмента.
2. Устанавливают элементы на подготовленные опоры и выполняют временные соединения.
3. Контролируют взаимное положение деталей, стыков и групп отверстий.
4. Измеряют геометрию и фиксируют результаты с привязкой к точкам и чертежам.
5. Устраняют согласованные замечания и повторно проверяют затронутые участки.
6. Оформляют приёмку, сохраняют маркировку и подготавливают элементы к разборке и отгрузке.
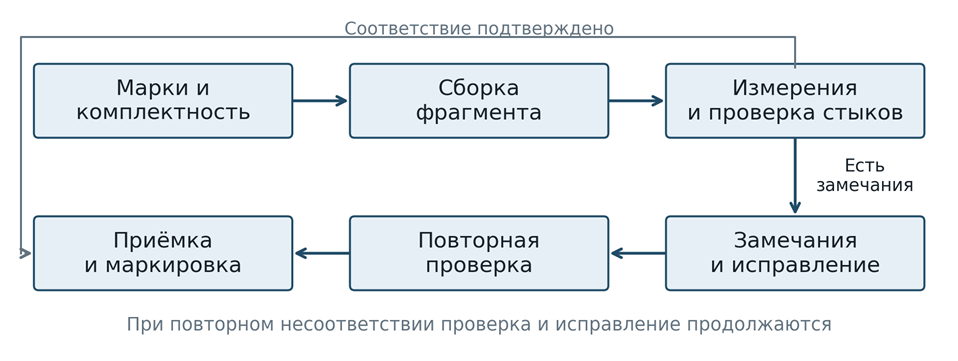
Схема 2. Последовательность контрольной сборки. Обнаруженное несоответствие возвращает затронутый участок на согласование, исправление и повторную проверку.
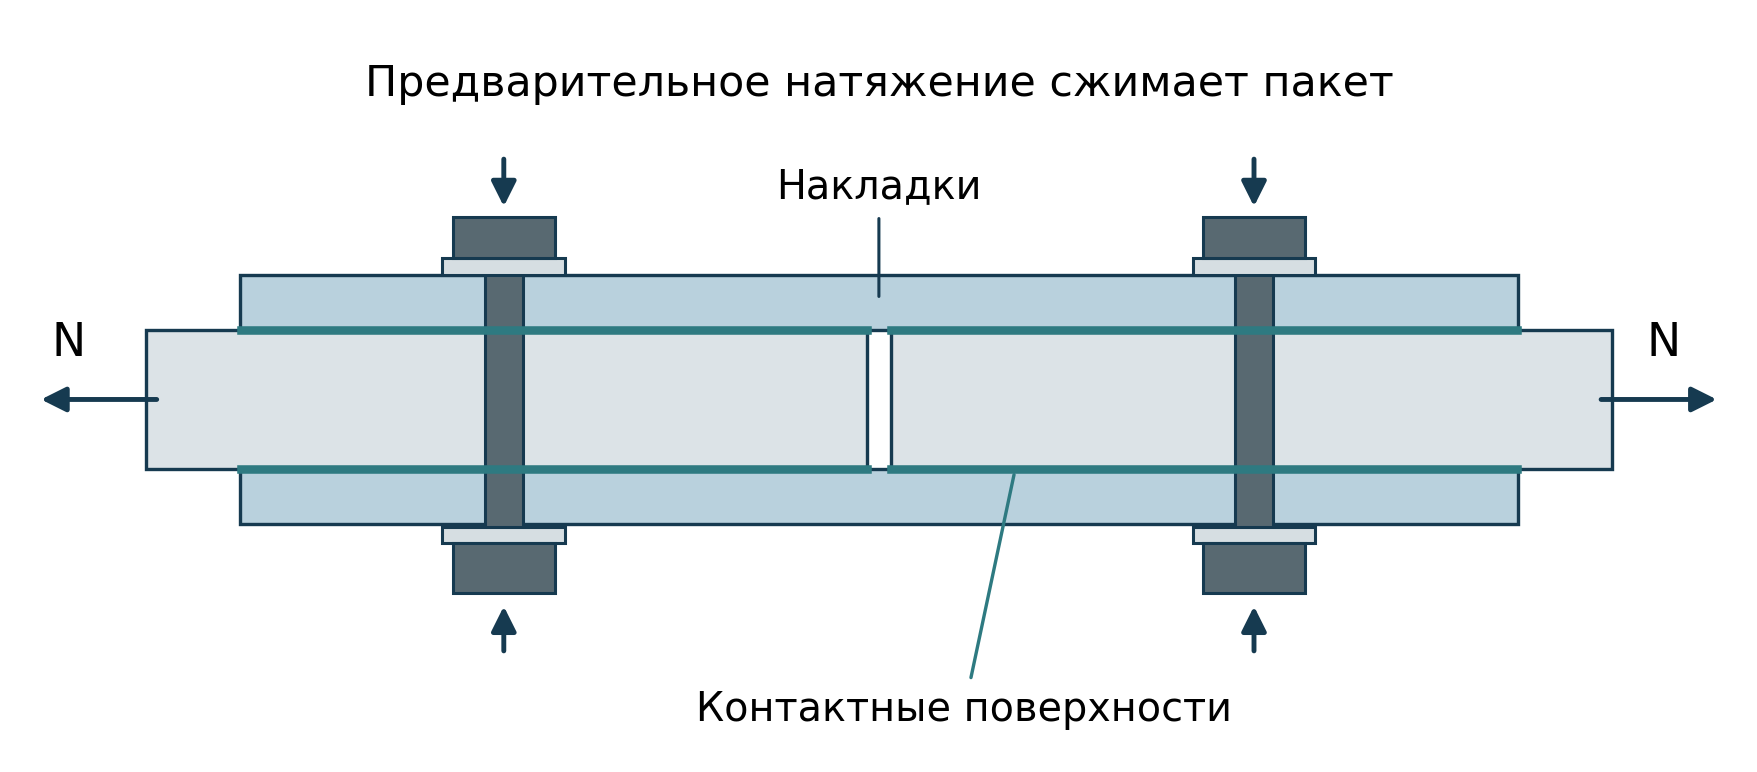
Временное соединение на сборочной площадке и окончательное монтажное соединение могут иметь разное назначение и порядок выполнения. Операции с высокопрочными болтами, подготовку контактных поверхностей и условия натяжения определяют по технологии конкретного узла.
Чем отличается виртуальная контрольная сборка
Виртуальная контрольная сборка использует измерения реально изготовленных отправочных элементов. Координаты получают, например, лазерным сканером или электронным тахеометром, затем сопоставляют элементы в общей системе координат. Такой подход предусмотрен в стандарте организации 012-2024 наряду с физической сборкой.
Способ | На каких данных основан | Что необходимо подтвердить |
|---|---|---|
Физическая сборка | Реальные элементы соединяют на площадке | Геометрию и сопряжение в принятом положении |
Виртуальная сборка | Используют электронные измерения изготовленных элементов | Точность измерений, систему координат и сопоставление фактической геометрии |
Проектная модель | Используют заданную геометрию ещё до изготовления | Проектные решения; сама по себе модель не подтверждает качество изготовленного комплекта |
Для цифровой проверки заранее определяют контролируемые поверхности и точки, точность оборудования и способ совмещения результатов. В отчёте должны быть понятны происхождение измерений, обозначения элементов и выявленные отклонения.
Как оформляют результат
Результат принимают в порядке, установленном для поставки. В профильной документации предусмотрено участие ОТК, отдела технического контроля завода, и инспекции. Состав принимающих сторон, уведомления и комплект документов нужно уточнить заранее.
Заказчику полезно получить сборочную схему с марками, ведомость измерений, документ о приёмке и сведения о закрытии замечаний. В ведомости рядом с фактическим значением указывают проектное, допускаемое отклонение и вывод по проверяемой позиции. Фотографии помогают идентифицировать фрагмент и состояние стыков, а для виртуальной сборки сохраняют предусмотренные программой электронные результаты.
После разборки должна сохраняться связь между проверенными элементами и комплектом, который отправляют на объект. Для этого используют маркировку и сопроводительную документацию. Замена детали после проверки требует оценки того, затронута ли подтверждённая собираемость.
Что делать при обнаружении несоответствия
При несовпадении отверстий или отклонении геометрии сначала устанавливают причину. Проверяют марки, ориентацию деталей, версии чертежей, измерительную базу и применённую оснастку. Простое стягивание элементов усилием способно скрыть проблему, а не устранить её.
Рассверливание отверстий, изменение стыка и другие доработки выполняют только по согласованному техническому решению. После исправления повторно проверяют затронутые сопряжения и оформляют результат. Закрытие замечания подтверждают результатом повторной проверки.
Что передать для подготовки заказа
Для обсуждения изготовления и контрольной сборки направьте поставщику чертежи, спецификацию и требования к поставке. Укажите проверяемые фрагменты, предполагаемый способ сборки, участие заказчика или инспекции и нужные подтверждающие документы. Эти данные помогут согласовать объём проверки и включить его в производственный график.