Неразрушающий контроль сварных соединений мостовых металлоконструкций позволяет обнаруживать и оценивать несплошности и другие несоответствия без разрушения проверяемого изделия. Для мостового узла важно знать не только внешний вид шва, но и состояние его внутреннего объёма. Поэтому программу проверки подбирают под конкретное соединение, его назначение и требования проекта.
НК, то есть неразрушающий контроль, показывает, соответствует ли проверенный участок установленным критериям. Его результаты используют вместе с расчётной и рабочей документацией при оценке конструкции.
Почему для мостовых соединений важна программа контроля
В пролётном строении различаются стыковые и угловые швы, соединения поясов и стенок, узлы связей и другие сварные участки. У них неодинаковы геометрия, доступность и условия работы. Один и тот же метод может хорошо решать задачу на прямом стыке листов и иметь ограничения на сложном тавровом узле.
При заказе металлических пролётных строений требования к сварке и контролю нужно согласовать вместе с чертежами. В документации определяют проверяемые соединения, методы, объём, время проведения контроля и критерии приёмки. Недостающие требования уточняют до изготовления, пока доступ к швам ещё можно обеспечить технологией сборки.
В программе используют КМ — чертежи металлических конструкций, КМД — деталировочные чертежи, и ПТД — производственно-технологическую документацию. Схема швов связывает обозначение соединения на изделии с записью в журнале и заключением лаборатории.
Какие методы применяют
В рабочих документах могут встречаться русские сокращения и международные обозначения. ВИК соответствует визуальному и измерительному контролю, УЗК — ультразвуковому, РК — радиографическому. Для магнитопорошкового контроля обычно используют МПК, для капиллярного — ПК или ПВК. В международной документации применяют обозначения VT, UT, RT, MT и PT соответственно.
Метод | Основная задача | Что ограничивает применение |
|---|---|---|
ВИК VT | Видимые поверхностные несплошности, форма и размеры шва | Освещённость, чистота и доступность поверхности; внутренний объём не просматривается |
УЗК UT | Поиск внутренних несплошностей и оценка их характеристик по принятой методике | Геометрия узла, вид металла, толщина, состояние поверхности и доступ для сканирования |
РК RT | Получение изображения внутренней структуры соединения | Ориентация несплошности, толщина металла, расположение источника и детектора, радиационная безопасность |
МПК MT | Поверхностные и приповерхностные несплошности в ферромагнитном металле | Магнитные свойства металла, направление намагничивания и состояние поверхности |
ПК или ПВК PT | Несплошности, выходящие на контролируемую поверхность | Чистота, непористость поверхности, доступ пенетранта и соблюдение технологического процесса |
Несплошностью называют нарушение сплошности металла. Её допустимость оценивают по установленным критериям, учитывая размеры и расположение. Сигналы, связанные с геометрией узла или подготовкой поверхности, специалист отделяет от признаков несплошностей.
Что показывает визуальный и измерительный контроль
ВИК начинают с подготовки поверхности и обеспечения доступа. Со шва и прилегающих участков удаляют мешающие осмотру загрязнения, шлак и брызги. Проверяющий оценивает форму шва, переходы к основному металлу, наличие видимых трещин, подрезов, наплывов и других поверхностных несоответствий.
Измерительная часть нужна, чтобы сопоставить размеры шва с чертежом. Используют подходящие шаблоны, линейки, щупы и другие средства измерений. Перечень инструмента определяется задачей; измерение катета углового шва и контроль смещения кромок требуют разных операций.
ВИК выполняет самостоятельную задачу и предшествует предусмотренным дальнейшим проверкам. Если поверхность подготовлена плохо или выявлены недопустимые наружные дефекты, сначала устраняют эти препятствия. Переход к приборному контролю не отменяет требований к форме и размерам соединения.
Как работает ультразвуковой контроль
При УЗК преобразователь вводит в металл ультразвуковые колебания, а дефектоскоп регистрирует сигналы, связанные с их распространением и отражением. По установленной методике оценивают положение и характеристики обнаруженных несплошностей. Отражение может возникать также от поверхности или элемента геометрии узла, поэтому интерпретация требует подготовки и знания конструкции.
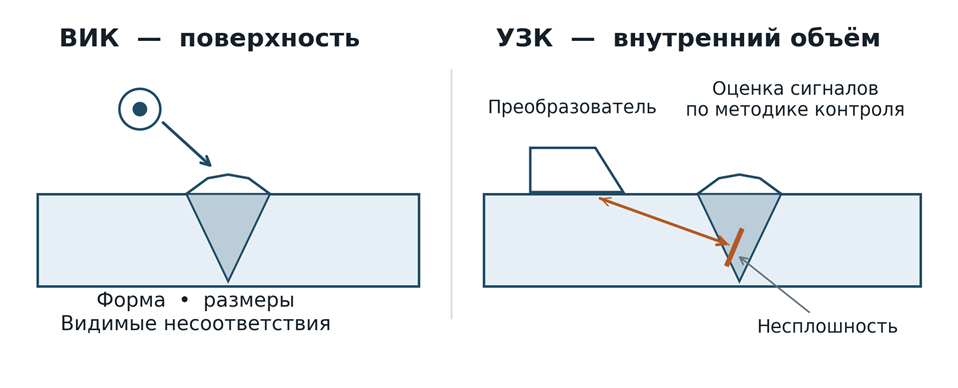
Схема 1. ВИК оценивает доступную поверхность, УЗК исследует внутренний объём по принятой схеме прозвучивания. Показан условный принцип эхо-метода, без назначения углов, чувствительности или размеров дефектов.
До работы определяют зоны сканирования, подбирают преобразователи, настраивают аппаратуру и проверяют возможность акустического контакта. Недостаточно приложить датчик к произвольному месту рядом со швом. Нужно обеспечить предусмотренное покрытие контролем и возможность выявления искомых несплошностей.
В специальных задачах используют УЗК с фазированными решётками, обозначаемый PAUT, или дифракционно-временной метод TOFD. Это варианты ультразвукового контроля со своими настройками и условиями применения. Само название оборудования не подтверждает пригодность метода для любого мостового узла.
Когда применяют радиографию и поверхностные методы
Радиографический контроль основан на прохождении ионизирующего излучения через соединение. Результат фиксируют на плёнке или цифровом детекторе. Возможность обнаружить несплошность зависит, в частности, от её ориентации и от схемы просвечивания. Для работы нужны предусмотренные меры радиационной безопасности и условия размещения оборудования.
Магнитопорошковый контроль применяют к ферромагнитным металлам. В зоне несплошности возникают особенности магнитного поля, по которым формируется индикаторный рисунок. Чтобы проверка была информативной, учитывают направление намагничивания и предполагаемую ориентацию несплошностей.
При капиллярном контроле проникающая жидкость, пенетрант, заполняет доступные с поверхности несплошности. После предусмотренных технологией операций индикаторный рисунок помогает обнаружить их выход на поверхность. Метод чувствителен к подготовке и состоянию поверхности и не предназначен для поиска закрытых внутренних несплошностей.
Выбор сочетания методов зависит от задачи. Например, поверхностная проверка и исследование внутреннего объёма могут дополнять друг друга. Металлографическое исследование вырезанного образца и механические испытания контрольных соединений относятся к отдельным видам проверки; включать их в перечень методов НК без пояснения некорректно.
Как определяют объём и порядок проверки
В программе указывают не только название метода, но и конкретный объём: какие соединения, участки и зоны проверяют. Для этого нужны тип и размеры шва, основной металл, ожидаемые несплошности, доступность поверхности и принятые критерии качества. Универсального процента контроля для всех мостовых соединений нет.
Общие подходы к выбору методов изложены в ГОСТ ISO 17635, ультразвуковым методам посвящён ГОСТ Р 55724. Для заводского изготовления стальных мостовых конструкций применяют принятую в проекте профильную документацию, в том числе соответствующий стандарт организации. Для работы выбирают согласованные документы и их редакции, а не набор номеров из обзорной статьи.
Контроль планируют так, чтобы нужные зоны оставались доступными. Последующая сборка, окраска или нанесение покрытия могут затруднить осмотр и сканирование. Температуру, состояние поверхности, время после сварки и другие условия назначают по документации на изделие и методике контроля.
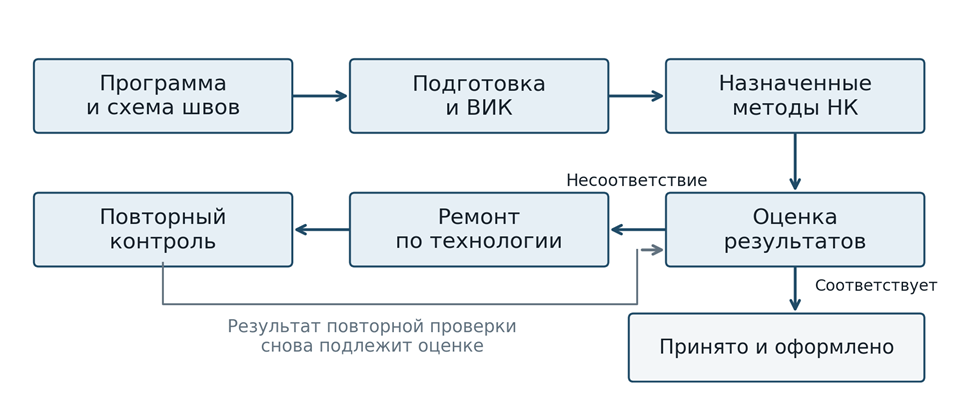
Схема 2. От программы контроля к решению по соединению. После ремонта выполняют повторную проверку в объёме, установленном применимой документацией.
Кто проводит контроль и оформляет результат
Проверку выполняют специалисты, квалификация которых соответствует методу и объекту контроля. Важны подготовка дефектоскописта, применяемая методика и пригодность аппаратуры. Для средств измерений обеспечивают предусмотренное метрологическое подтверждение, а для оборудования выполняют необходимые настройки и проверки работоспособности.
НАКС — Национальное Агентство Контроля Сварки. Документы об аттестации сварочного производства, технологии, оборудования или персонала относятся к соответствующим объектам аттестации. Они не заменяют результаты контроля конкретного шва. При приёмке нужно проследить связь между проверенным соединением и выданным на него заключением.
Сведения в результатах контроля | Зачем они нужны заказчику |
|---|---|
Обозначение конструкции, марки и шва | Чтобы установить, к какому изделию относится результат |
Чертёж, схема и проверенный участок | Чтобы видеть фактические границы и объём проверки |
Метод, методика и критерии приёмки | Чтобы понимать, как получен и оценён результат |
Условия контроля и применённая аппаратура | Чтобы проверить соответствие условиям выбранного метода |
Зарегистрированные несплошности и их координаты | Чтобы сопоставить заключение с конкретным участком изделия |
Вывод, дата и ответственные специалисты | Чтобы подтвердить результат и его оформление |
Данные ремонта и повторного контроля при наличии | Чтобы проследить закрытие выявленных несоответствий |
Результат оформляют по принятой форме протокола, заключения или журнала контроля. Документ должен позволять однозначно установить, какой участок проверен и какое решение принято.
Что происходит при обнаружении недопустимого дефекта
Участок с несоответствием идентифицируют и фиксируют результаты контроля. Решение об исправлении принимают по принятой технологии. После ремонта выполняют повторную проверку в объёме, установленном документацией на конструкцию.
В документах сохраняют номер первоначального замечания, сведения о выполненном исправлении и результат повторного контроля. По этим записям заказчик может проследить, чем подтверждено закрытие несоответствия.
Какие данные подготовить для заказа конструкций
Передайте поставщику чертежи и спецификацию пролётного строения, требования к сварным соединениям, объёмам проверки и комплекту подтверждающих документов. Отдельно обозначьте участие заказчика или инспекции и требования к приёмке. Это позволит согласовать контроль вместе с технологией изготовления и условиями поставки.