Высокопрочное болтовое соединение мостовых металлоконструкций работает как узел: в нём согласованы детали стыка, болты, гайки, шайбы, контактные поверхности и технология сборки. Прочность болта сама по себе не подтверждает несущую способность соединения. Для мостового узла важны расчётная схема передачи усилий, подготовка поверхностей, заданное натяжение и документированный контроль.
При заказе и монтаже нужно заранее определить применяемый стандарт, тип и комплектность крепежа, требования к поверхностям и способ натяжения. Изменение покрытия, смазки или состава болтокомплекта способно повлиять на результат. Такие изменения рассматривают до сборки, а не после обнаружения несоответствия.
Как соединение передаёт усилия
Соединения с передачей сдвига трением
Во фрикционном соединении предварительно натянутые болты сжимают пакет деталей. Сдвигающее усилие передаётся за счёт трения по подготовленным контактным поверхностям в пределах принятой расчётной работы узла. Поэтому состояние этих поверхностей и обеспеченное натяжение являются частью несущего решения.
Масло, загрязнение или не предусмотренное проектом покрытие на контактной плоскости могут изменить условия работы соединения. Наружная окраска и защита контактных поверхностей имеют разные требования. Самостоятельно переносить одну систему покрытия на весь стык нельзя.
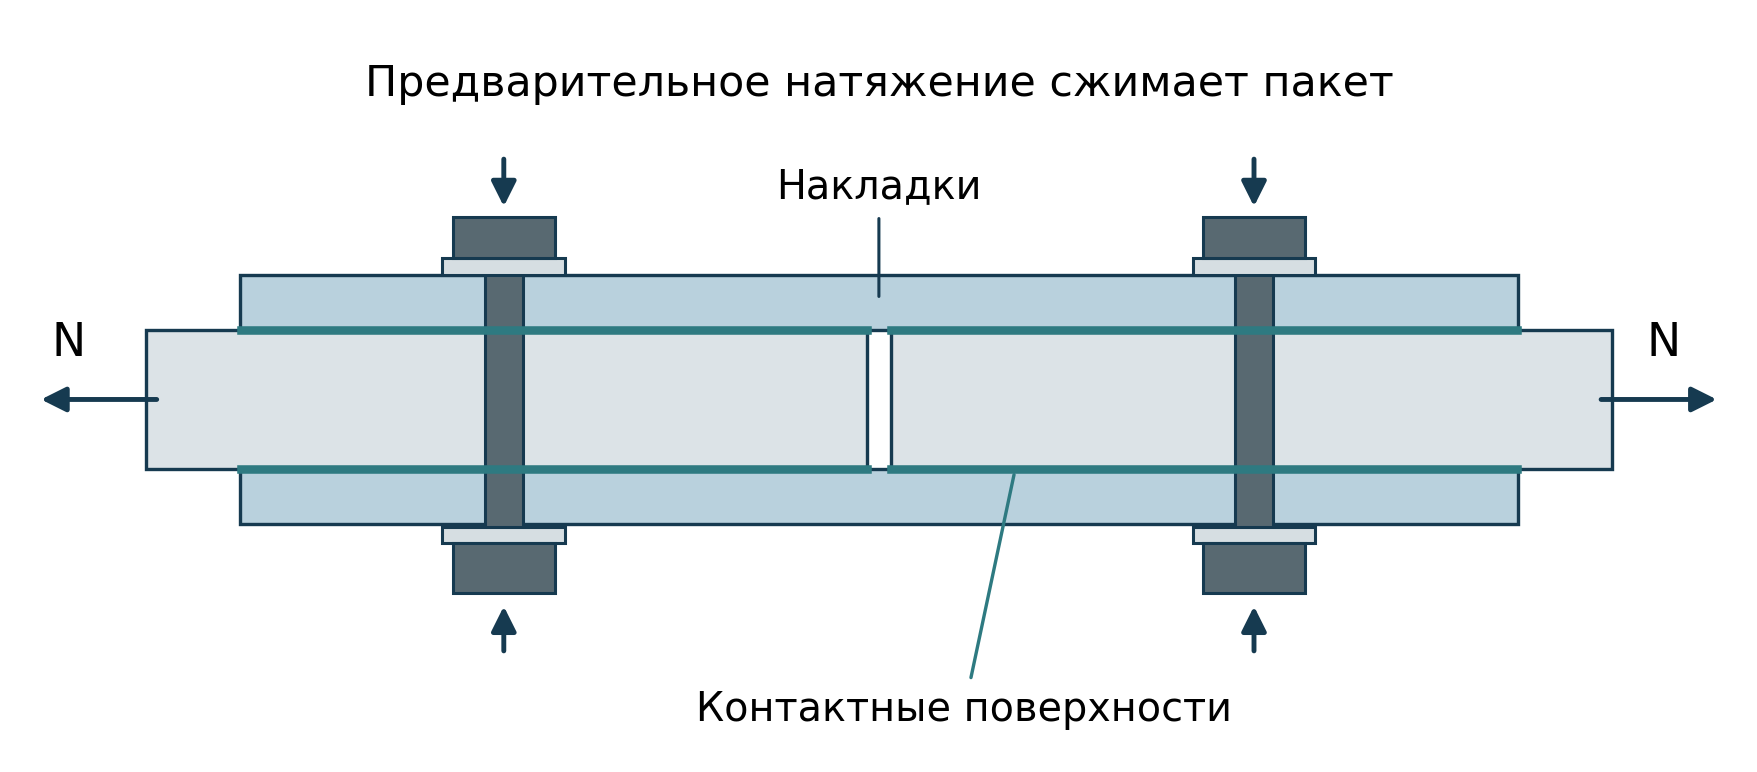
Схема 1. Работа фрикционного соединения
На схеме N обозначает продольное усилие, которое передаётся через накладки и контактные поверхности фрикционного стыка. Схема не задаёт размеры, число болтов, расположение отверстий или допустимую нагрузку. Эти параметры принимают по расчёту и рабочим чертежам.
Другие расчётные механизмы
В болтовых соединениях усилия могут передаваться также через срез болтов, смятие соединяемых деталей и растяжение крепежа. Конкретное сочетание зависит от типа узла и расчётной схемы. Наличие высокопрочных болтов не означает, что любое соединение следует описывать только как фрикционное.
Для мостов учитывают повторяемость нагрузок и требования к усталостной работе деталей и узлов. Поэтому заменять предусмотренный проектом тип соединения на внешне похожий без расчётной проверки недопустимо. При заказе пролётных строений требования к монтажным стыкам задают вместе с требованиями к самим элементам.
Признак | Что он описывает | Что нужно уточнить в документации |
|---|---|---|
Предварительное натяжение | Заданное усилие растяжения болта до эксплуатационной нагрузки | Значение и способ его обеспечения |
Фрикционная работа | Передачу сдвига трением между деталями | Подготовку, покрытие и расчётные характеристики поверхностей |
Работа на срез и смятие | Передачу усилия через крепёж и стенки отверстий | Расчётный тип узла и требования к деталям |
Работа на растяжение | Восприятие усилия вдоль оси крепежа | Расчёт, компоновку и требования к затяжке |
Какие стандарты относятся к мостовому крепежу
ГОСТ Р 53664-2009 устанавливает требования к определённым высокопрочным цилиндрическим и коническим болтам для мостостроения, гайкам и шайбам к ним. Его область применения связана с указанными в стандарте изделиями и климатическими условиями. Обозначение этого ГОСТа не относится автоматически к любому болту повышенной прочности.
Серия ГОСТ 32484 относится к конструкционным высокопрочным болтокомплектам для предварительного натяжения. Общие требования приведены в ГОСТ 32484.1-2013, а отдельные части описывают системы и компоненты. Например, ГОСТ 32484.3-2013 относится к системе HR, ГОСТ 32484.4-2013 — к HV. Применимость конкретного комплекта к мостовому узлу устанавливают по проекту и действующим требованиям к сооружению.
В старых спецификациях и интернет-каталогах встречаются ГОСТ Р 52643-2006, 52644-2006, 52645-2006 и 52646-2006. В официальном каталоге Росстандарта они имеют статус отменённых. Для нового заказа нужно проверить действующие обозначения и проектное решение. Самостоятельная замена старого обозначения на новый стандарт без проверки размеров, свойств и комплектности может привести к поставке неподходящих изделий.
EN 14399 — серия европейских стандартов на высокопрочные конструкционные болтокомплекты для предварительного натяжения. Ссылка на неё не означает автоматическую взаимозаменяемость со всеми российскими мостовыми изделиями. Проверяют конкретную часть стандарта, систему, характеристики и требования проекта.
Правила производства и приёмки мостовых работ рассматривают по СП 46.13330.2012 с применимыми изменениями. Стандарт на изготовление болта и документ по монтажу соединения решают разные задачи. Сертификат на крепёж не подтверждает качество собранного узла без контроля выполненных работ.
Болтокомплект и маркировка
Болтокомплект — согласованный набор крепёжных компонентов для предусмотренного применения. При его выборе учитывают болт, гайку, шайбы, покрытие, состояние поставки и функциональные характеристики. Для комплектов с предварительным натяжением важно соблюдать требования соответствующей системы, включая совместимость компонентов.
Цифры класса прочности, например 10.9, характеризуют механические свойства болта. Они не задают в одиночку климатическое исполнение, геометрию, покрытие, коэффициент закручивания и пригодность всего узла. На шайбах и гайках применяются свои обозначения и требования; механически переносить маркировку болта на все компоненты нельзя.
Обозначение | Значение | Практический смысл |
|---|---|---|
М | Метрическая резьба в обозначении размера | Диаметр проверяют вместе с шагом и остальными параметрами |
10.9 | Пример класса прочности болта | Класс сверяют с проектом и документами партии |
ХЛ | Обозначение холодного климатического исполнения | Требуемые свойства уточняют по стандарту на изделие |
HR и HV | Обозначения систем болтокомплектов | Компоненты используют по правилам выбранной системы |
КМ и КМД | Чертежи металлических конструкций и деталировка | По ним проверяют состав и исполнение узла |
ППР | Проект производства работ | Определяет организацию и последовательность выполнения работ |
Длину болта подбирают по фактической толщине пакета с предусмотренными шайбами и необходимым положением резьбы. Одинаковый диаметр не делает разные длины взаимозаменяемыми. Для групп узлов разной толщины нужна раздельная ведомость крепежа, чтобы избежать подмены на площадке.
Входной контроль и хранение крепежа
При поступлении проверяют количество, маркировку, документы о качестве, партии и соответствие спецификации. Обращают внимание на повреждения резьбы, коррозию, состояние покрытия и упаковки. Требуемые испытания и объём выборки определяют по применимой документации и плану контроля.
На упаковке и в учётных записях сохраняют идентификацию партии. Это позволяет связать используемый комплект с документами, испытаниями и конкретными узлами. При пересыпании разных партий в одну тару прослеживаемость теряется, даже если внешне крепёж одинаковый.
Хранение должно сохранять предусмотренное состояние резьбы, покрытия и смазки. Подготовку выполняют по документации на поставленный крепёж и технологии работ. Например, заводской состав, обеспечивающий заданные характеристики закручивания, нельзя смывать только потому, что для другой поставки применялась иная подготовка.
Проверяемая позиция | Что сверяют | Как фиксируют результат |
|---|---|---|
Болты | Стандарт, размер, класс, исполнение, маркировку | Ведомость партии и входного контроля |
Гайки и шайбы | Тип, размеры и совместимость с комплектом | Комплектовочную ведомость |
Покрытие и состояние поставки | Соответствие заказу и документации изготовителя | Запись осмотра и документы партии |
Испытания | Требуемые показатели и относимость к партии | Протоколы предусмотренного контроля |
Средства натяжения | Диапазон, исправность и подтверждение точности | Документы и записи проверки инструмента |
Подготовка контактных поверхностей и деталей
Для фрикционных соединений способ обработки контактных поверхностей должен соответствовать принятой расчётной характеристике трения. Проверяют состояние металла, загрязнения, окалину, коррозию и наличие покрытия. После подготовки защищают поверхности от повторного загрязнения до сборки.
Обычная грунтовка для наружной поверхности может не подходить для контактной плоскости. Существуют специальные решения, однако их применяют по проекту и подтверждённой технологии. Увеличение момента затяжки не является способом компенсировать неподходящую подготовку поверхностей.
Перед сборкой сверяют геометрию деталей, положение отверстий, наличие накладок и отсутствие мешающих заусенцев или загрязнений. Непроектное рассверливание, газовая подрезка отверстий и принудительное изменение формы деталей требуют технического решения. Возможность вставить болт после доработки ещё не подтверждает пригодность узла.
Для узлов мостовых ферм особенно важно сопоставлять крепёж с конкретной фасонкой и пакетом деталей. Фасонка — соединительная листовая деталь узла. Сходство нескольких узлов на общей схеме не означает одинаковую толщину пакетов и длину болтов.
Предварительное натяжение и момент затяжки
Усилие предварительного натяжения и момент на ключе — разные величины. Связь между ними зависит от трения в резьбе и под опорными поверхностями, а также от состояния комплекта. Поэтому одинаковый момент для двух внешне похожих болтов способен дать разное натяжение.
Для пояснения зависимости используют запись:
M = K · P · d
Здесь M — крутящий момент, Н·м; K — безразмерный коэффициент закручивания; P — усилие натяжения, Н; d — номинальный диаметр болта, м. Эта запись объясняет зависимость величин. Рабочее значение момента принимают по утверждённой технологии с учётом требуемого усилия и характеристик конкретного крепежа.
Особенно важно не путать метры и миллиметры при расчёте. Но даже правильные единицы не заменяют подтверждение исходных данных. Значение K нельзя произвольно брать из таблицы для другого покрытия, другой смазки или иной партии, когда применимая технология требует его определения или проверки.
Почему нет одной таблицы затяжки по диаметру
Таблица «М22 — один момент, М24 — другой» пригодна лишь вместе с условиями, для которых она составлена. Нужно знать класс и исполнение крепежа, требуемое натяжение, коэффициент закручивания и принятую методику. Без этих сведений число в таблице не является монтажным заданием.
Замена смазки или покрытия способна изменить трение. Увеличение длины рычага, работа ударным инструментом «до упора» и оценка по усилию работника не подтверждают заданное натяжение. Применяют предусмотренный технологией инструмент и порядок контроля.
Как выбирают способ натяжения
В документации могут быть предусмотрены методы, основанные на контролируемом моменте, повороте гайки, сочетании операций или применении специальных систем. Допустимость конкретного метода зависит от крепежа, узла и действующих требований. Метод, подходящий для одной системы, нельзя автоматически переносить на другую.
До начала массовой сборки проверяют готовность инструмента, доступ к узлам, исходные данные и предусмотренные контрольные операции. Важны не только документы на ключ, но и его состояние при работе. После изменения условий или выявленного отклонения действуют по установленному порядку повторной проверки.
Последовательность сборки и контроля
Сначала подтверждают готовность деталей и поверхностей. Затем собирают пакет с обеспечением проектного положения элементов и установленного порядка временного закрепления. Проверяют комплектность, плотность прилегания и доступность крепежа для выбранного инструмента.
Предварительную и окончательную стадии затяжки выполняют в порядке, предусмотренном технологией, чтобы обеспечить требуемую работу всего пакета. Универсальная последовательность для любого мостового узла не подходит: на неё влияют конфигурация, размеры и число крепёжных элементов.
После натяжения выполняют предусмотренный контроль. При выявлении отклонений фиксируют конкретные болты и узлы, определяют объём дополнительной проверки и устраняют причину. Одно исправленное значение не закрывает вопрос, если обнаружена общая проблема партии, инструмента или подготовки.
Стадия | Что должно быть подтверждено | Что остаётся в документации |
|---|---|---|
До сборки | Пригодность крепежа, деталей и поверхностей | Входной контроль и записи о подготовке |
Сборка пакета | Проектное положение и комплектность | Отметка проверки узла |
Натяжение | Метод, инструмент и заданные параметры | Журнал выполнения работ |
Приёмочный контроль | Соответствие установленным критериям | Результаты проверки и устранения отклонений |
Завершение | Готовность узла и предусмотренная защита | Исполнительные документы по принятому составу |
Приёмка по СП 46.13330.2012 и проектной документации охватывает больше, чем внешний вид головок болтов. В зависимости от принятой технологии проверяют параметры натяжения, плотность пакета и другие установленные показатели. Конкретный объём, метод и сроки проверки задают до начала работ.
Документы для прослеживаемости соединения
В журнале полезно связывать обозначение узла на чертеже, дату сборки, партию крепежа, применённый метод и результаты контроля. Указывают исполнителей и ответственных за проверку в соответствии с принятым порядком. Это позволяет локализовать возможное несоответствие без повторного обследования всех соединений объекта.
К исполнительным документам относят предусмотренные проектом и применимыми требованиями записи о применённой продукции, подготовке поверхностей, испытаниях крепежа, инструменте, натяжении и приёмке. Состав актов и протоколов согласуют заранее. Паспорт крепежа и журнал работ не заменяют друг друга.
Если обнаружены недотяжка, повреждение резьбы, неподходящий компонент или загрязнение контактной поверхности, результат оформляют с привязкой к узлу. Дальнейшее действие может потребовать замены крепежа, разборки или повторного контроля. Объём определяют по причине и установленной технологии.
Ошибки при поставке и монтаже
Ошибка | Чем опасна | Как предупредить |
|---|---|---|
Заказ только по диаметру и классу | Поставка другой системы или исполнения | Указывать полное обозначение и комплектность |
Смешивание компонентов без проверки | Неопределённые свойства болтокомплекта | Сохранять согласованный состав и партии |
Момент из случайной таблицы | Несоответствие фактического натяжения | Использовать параметры утверждённой технологии |
Замена смазки или покрытия | Изменение характеристик закручивания | Согласовывать состояние крепежа до работ |
Обычная эмаль на контактной плоскости | Изменение условий передачи сдвига | Соблюдать проектную подготовку и систему защиты |
Доработка отверстий без решения | Изменение геометрии и работы стыка | Оформлять техническое решение до вмешательства |
Отдельно проверяют возможность доступа к крепежу после установки соседних элементов. Если окончательная затяжка становится недоступной, это нужно решить в монтажной последовательности. Планирование доступа относится к подготовке работ, а не к выбору более короткого ключа в последний момент.
Цена болтокомплектов и стоимость соединения
Цена крепежа зависит от стандарта, системы, диаметра, длины, класса, исполнения, покрытия и объёма партии. Для сравнения коммерческих предложений нужна одинаковая комплектность. Стоимость одного болта нельзя напрямую сопоставлять с ценой комплекта, включающего гайку и шайбы.
В стоимость готового соединения входят также подготовка деталей и поверхностей, сборка, натяжение, контроль и документация. Для сложного доступа могут потребоваться дополнительные организационные решения. Эти позиции уточняют отдельно от стоимости металлоизделий.
Позиция запроса | Единица | Цена | Что необходимо уточнить |
|---|---|---|---|
Болтокомплект по спецификации | Комплект | По запросу | Стандарт, размер, класс, состав и покрытие |
Крепёж для нескольких типов пакетов | Ведомость узлов | По спецификации | Длины, количество и разделение по узлам |
Подготовка контактных поверхностей | м² или узел | По технологии | Способ обработки и требования к защите |
Сборка и натяжение | Соединение или согласованный объём | По проекту работ | Метод, доступ, инструмент и последовательность |
Испытания и приёмочный контроль | Партия или объём контроля | По заданию | Требуемые показатели, методы и документы |
Таблица задаёт состав сопоставимого запроса, а не розничный прайс на любые болты. Если крепёж входит в поставку мостовых металлоконструкций, его номенклатуру и границы комплектации фиксируют в общей спецификации. НДС, доставку и дополнительные работы указывают в предложении отдельно или явно включают в итог.
Частые вопросы о мостовых болтовых соединениях
Можно ли заменить проектный крепёж болтом того же класса
Совпадения класса недостаточно. Проверяют стандарт, систему, геометрию, климатическое исполнение, покрытие, гайки, шайбы и характеристики предварительного натяжения. Замену оформляют по установленному для проекта порядку до применения.
Можно ли повторно использовать снятые высокопрочные болты
Возможность повторного применения зависит от типа крепежа, предыдущего нагружения и требований соответствующей системы, проекта и технологии. Для части решений повторное использование не допускается. Снятый болт нельзя считать пригодным только по целой резьбе; прежде всего нужно установить, разрешено ли такое применение и как оно подтверждается.
Нужно ли подтягивать болты после окраски
Окраска сама по себе не является основанием для произвольной повторной затяжки. Порядок натяжения, контроля и защиты узла устанавливают технологией. При выявлении несоответствия действуют по ней, учитывая состояние крепежа и возможность повторных операций.
Можно ли использовать один момент для всей поставки
Только если это следует из принятой технологии и подтверждённых характеристик соответствующих комплектов. Разные размеры, покрытия, состояния смазки или параметры партий могут потребовать другого подхода. Объединять их одним значением ради удобства монтажа нельзя.
Какие данные передать поставщику по монтажным стыкам
Приложите чертежи узлов и ведомость крепежа, требования к стандартам, покрытиям, подготовке поверхностей и документам. Отдельно обозначьте, что входит в поставку, а что выполняет монтажная организация. Уточнить комплектность поставки мостовых металлоконструкций можно у поставщика.